Завод в Чебоксарах · 245 точек продаж в 117 городах

Строймаш
Главная/Производство
Как достигается качество

Производство
полного цикла.

Деталь проходит шесть переделов на одной площадке в Чебоксарах — от входного контроля каучука в собственной лаборатории до адресного склада, где у каждой детали свой штрих-код. Здесь же проектируются и изготавливаются пресс-формы и оснастка: на конвейер автопроизводителя не пускают перепродавца — пускают завод, который держит весь цикл в своих руках.

Переделов
6
на одной площадке
Лаборатория
с 2008
аттестованная, физмех-испытания
Прослеживаемость
ERP
штрих-код каждой партии и детали
Оснастка
своя
пресс-формы проектируются здесь
Испытание образца материала в лаборатории физико-механических испытаний
01

Приёмка и складирование материалов

На производство поступают только материалы, прошедшие испытания в собственной независимой лаборатории физико-механических испытаний. Без её допуска материал не попадает ни на склад, ни в работу.

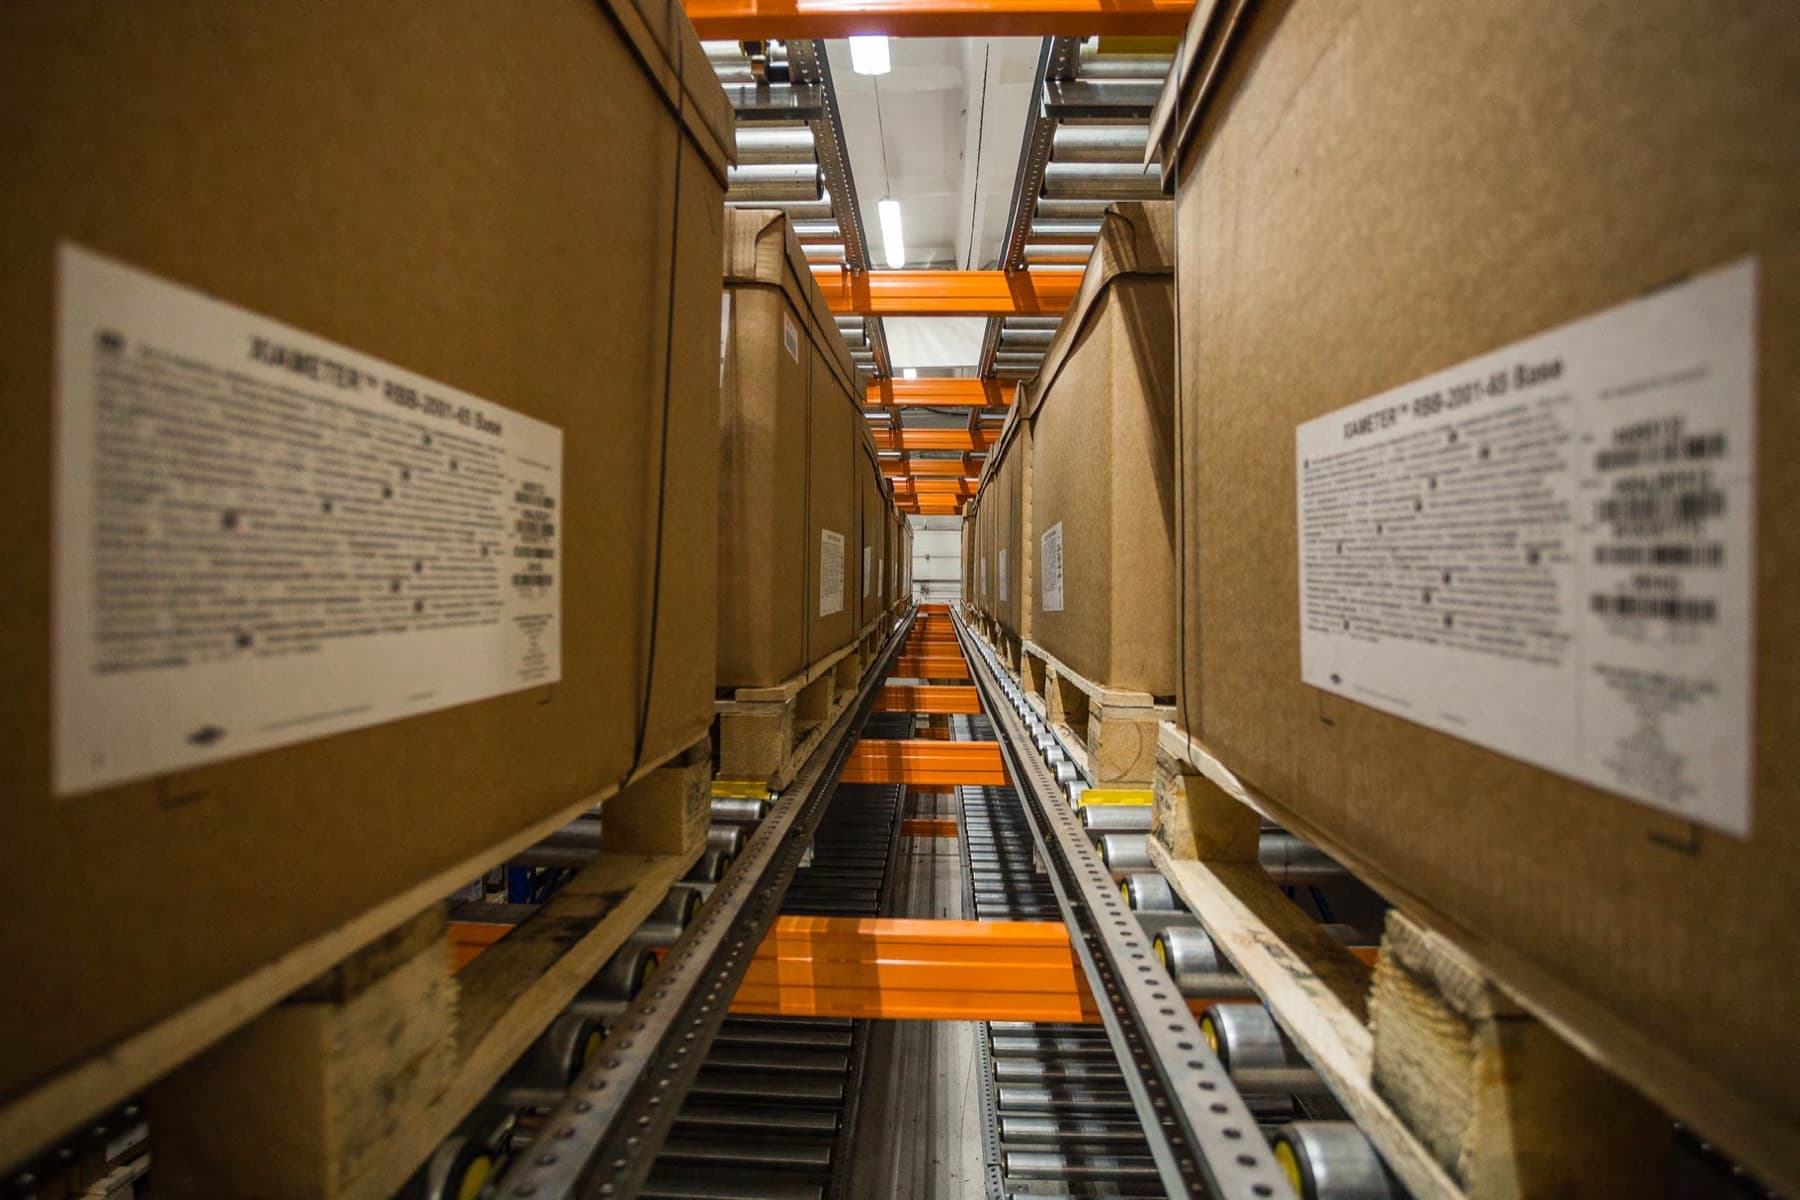
Складов несколько, и в каждом строго поддерживается своя температура хранения — чтобы итоговая смесь обладала именно теми свойствами, которые заложены в неё на стадии проектирования детали. Очерёдность расхода обеспечивает гравитационный шкаф: коробки загружаются по сроку изготовления и разгружаются в правильном порядке (FEFO), что исключает просроченный материал и ошибку человека.
Приготовление резиновой смеси на вальцах
02

Подготовка материалов и металлических заготовок

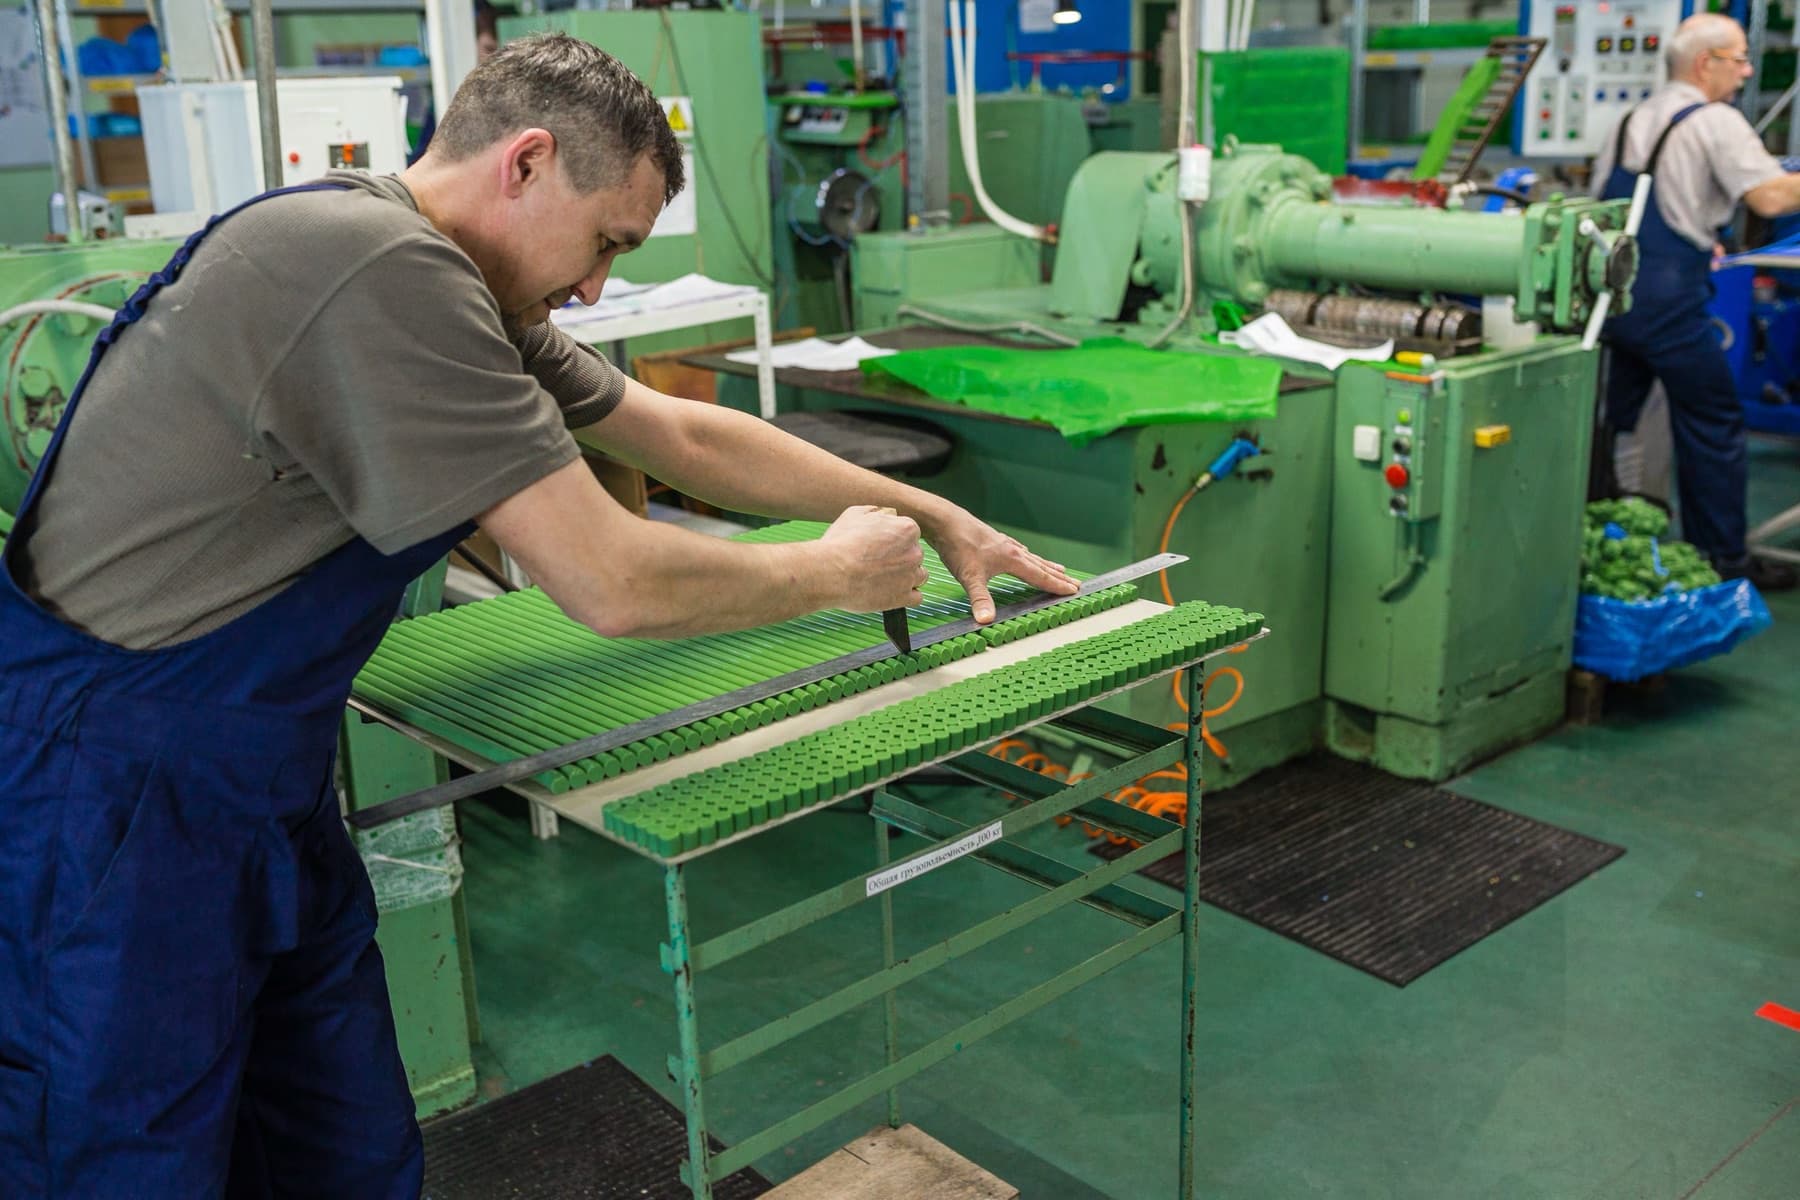
Деталь начинается с одновременной подготовки двух её составляющих — резиновой смеси и металлической основы. Смесь готовится по сложному индивидуальному рецепту: компоненты смешиваются на вальцах под контролем компьютеров и весов, которые следят за производственным заданием, рецептурой и соответствием веса резины рецепту.

Металлические заготовки проходят гальваническую обработку на полностью автоматической линии фосфатирования: линия сама контролирует состояние электролита, загрязнённость и уровень pH. Без этой обработки резина не даст прочного соединения с металлом в готовой детали.

Участок литья: автоматические литьевые пресса
03

Литьё и прессование

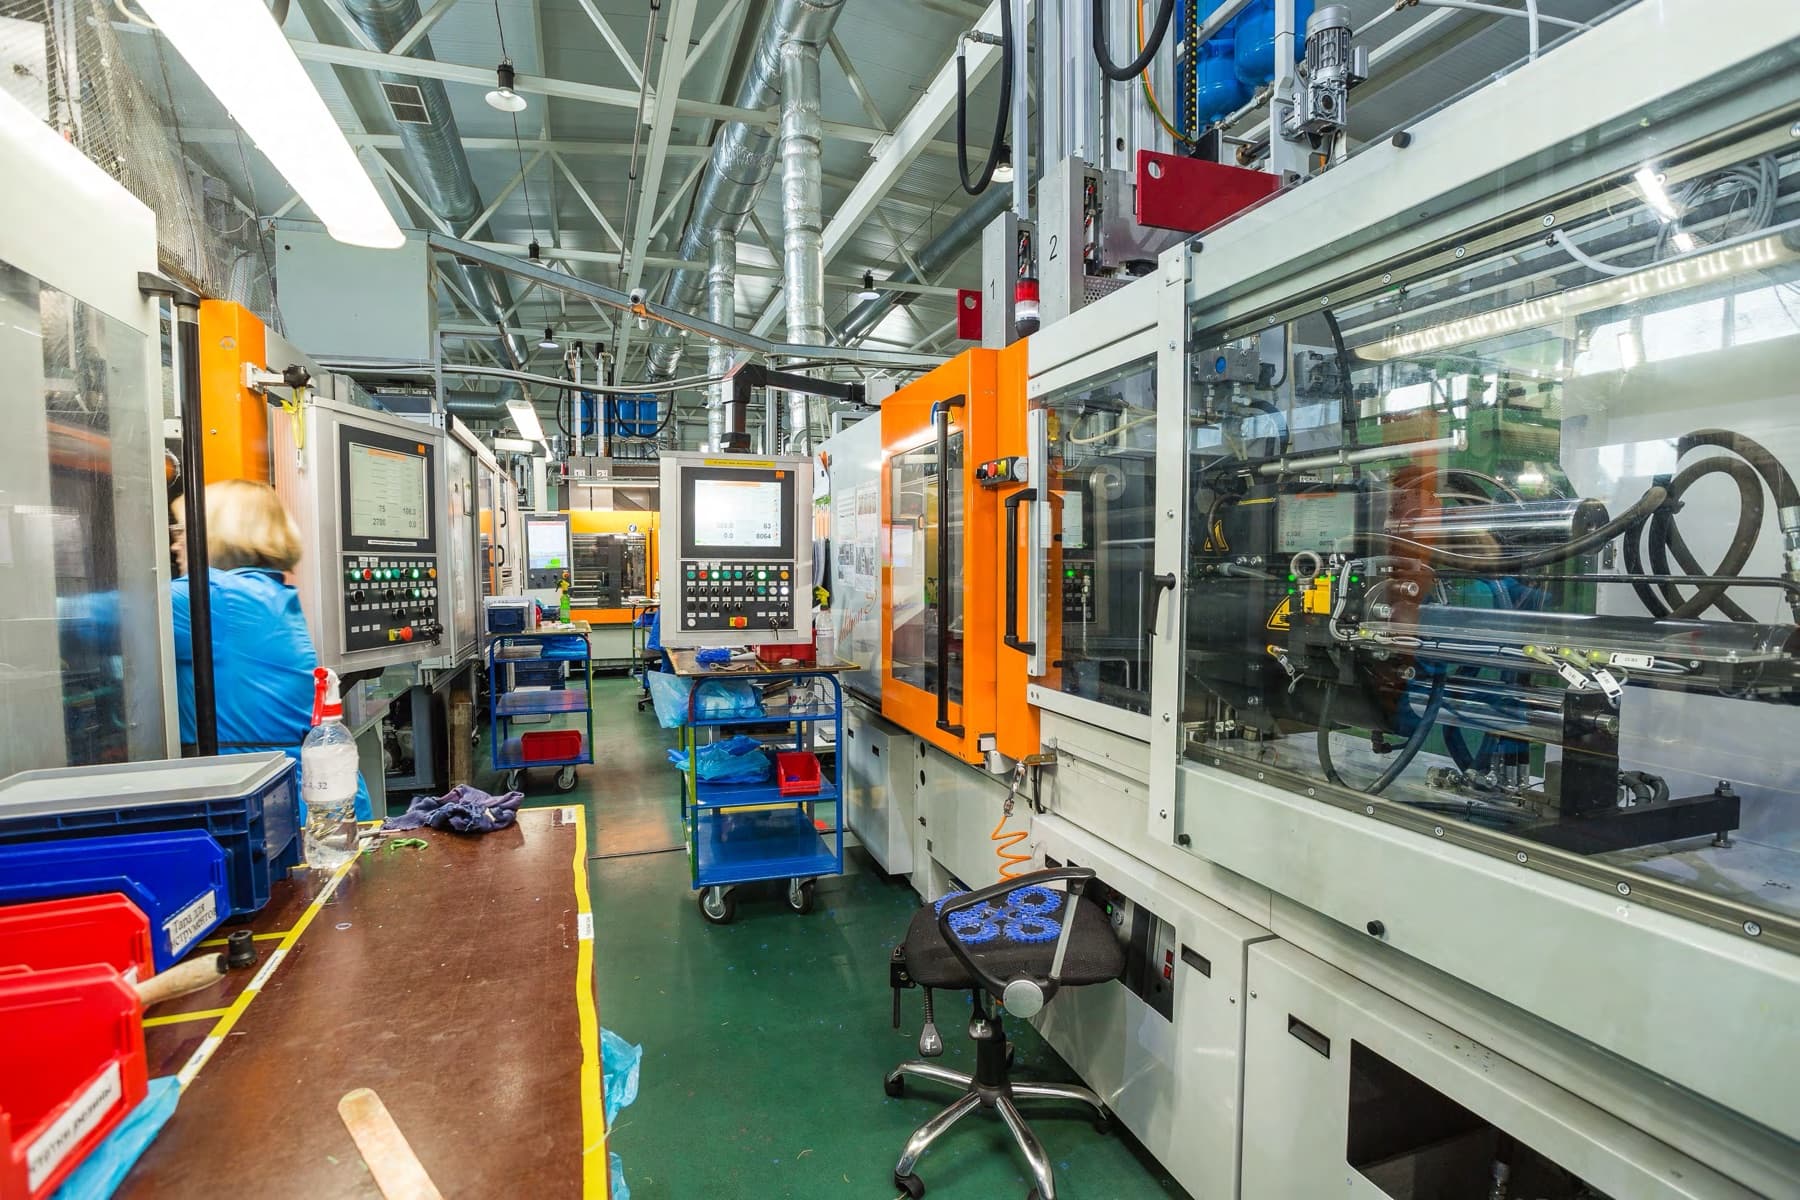
На участке литья станки работают в автоматическом режиме — их производительность в 4–8 раз выше, чем у классических компрессионных прессов. Это позволяет удерживать разумную розничную цену даже при дорогих материалах.

Специализированные литьевые пресса — многопалетные, непрерывного цикла, и умеют работать сразу с двумя разными материалами с разными характеристиками. Чтобы покупатель различал материалы, на заводе их намеренно окрашивают в разные цвета — синий и зелёный.

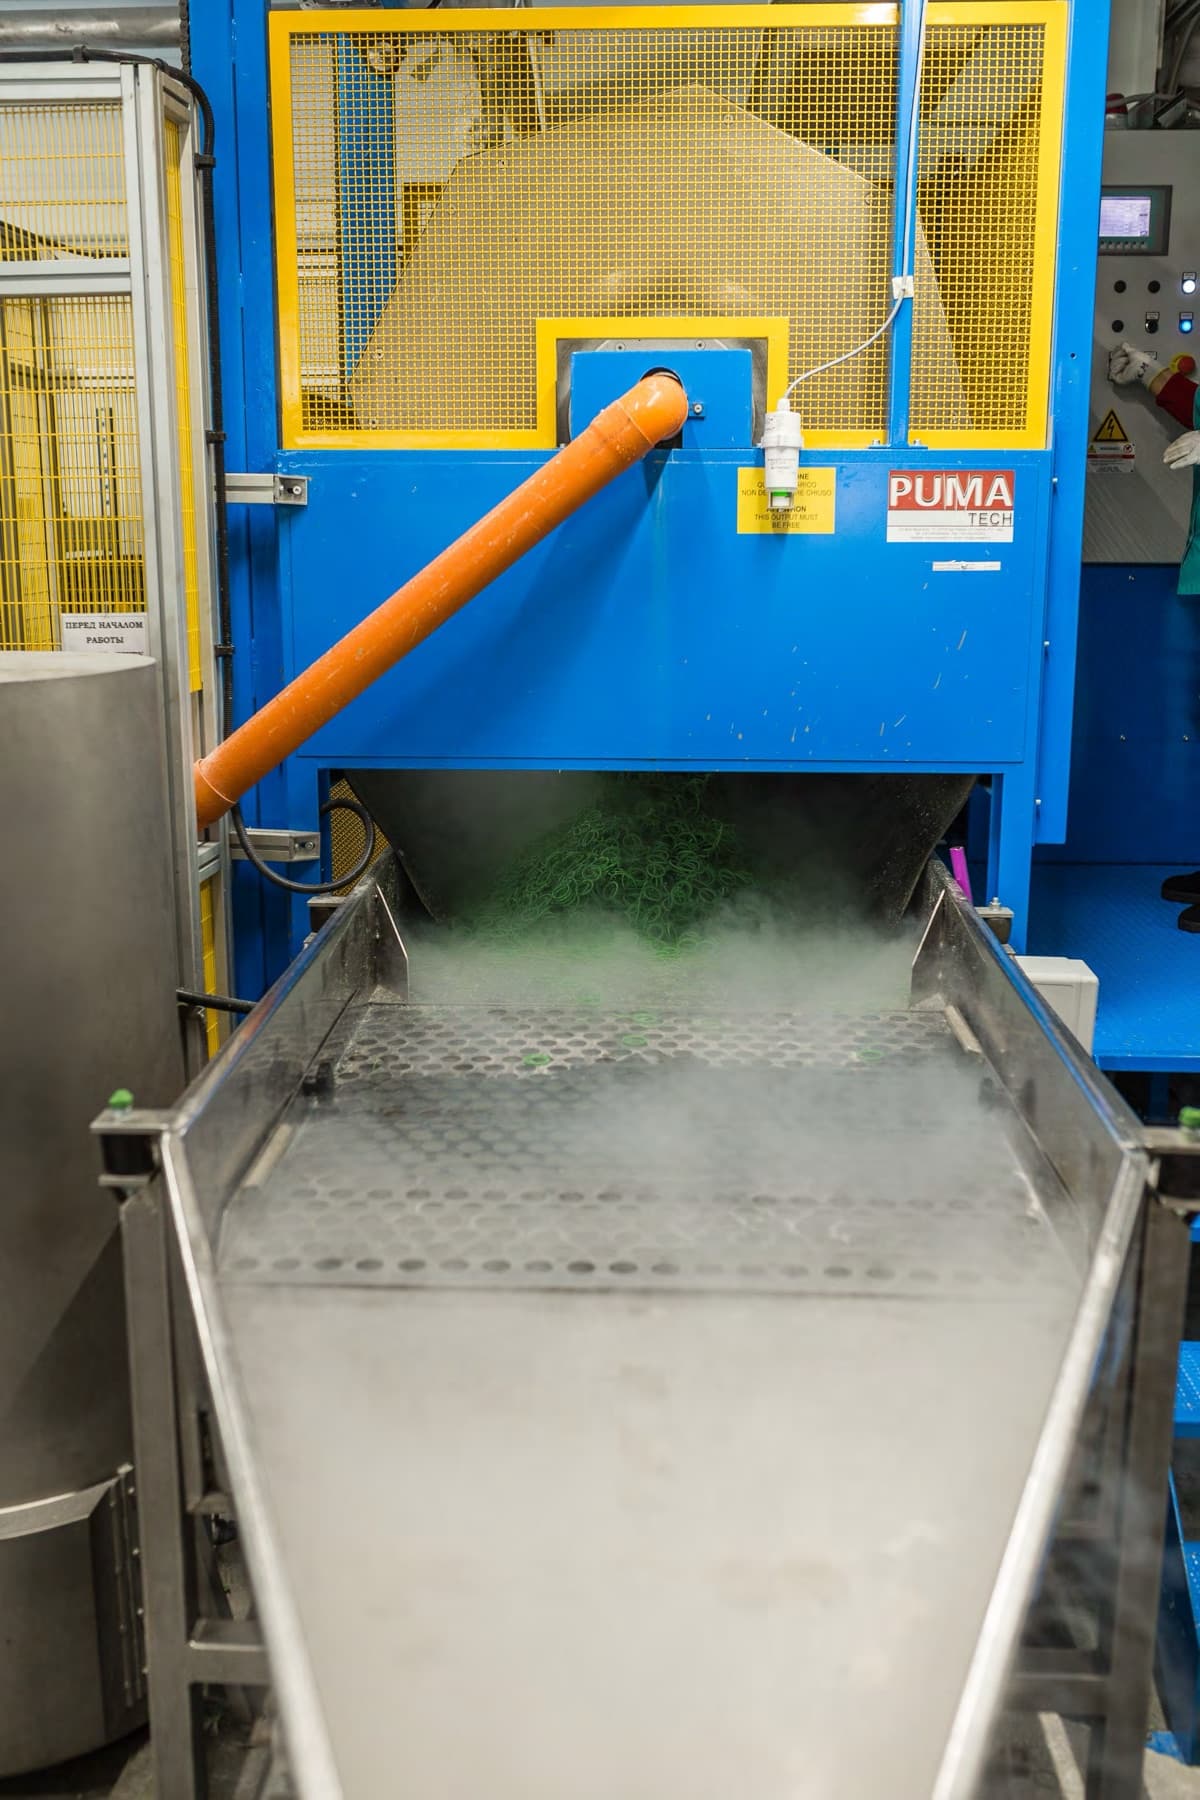
Криогенная зачистка деталей от облоя
04

Постпроизводственная подготовка

Каждое изделие зачищается от облоя до полной геометрии — чтобы исключить даже малейшее изменение формы и, как следствие, свойств детали. Технологий несколько: обрубка для крупных деталей, криогенная и абразивная зачистка для мелких и сложных по форме.

При криогенной зачистке детали замораживаются до −160° и обстреливаются абразивными материалами — пластиковыми и металлическими, разных фракций и размеров, при разных температурных режимах. Затем в цехе запекания деталь при высокой температуре добирает физико-химические свойства, проходит мойку — и готова к контролю.

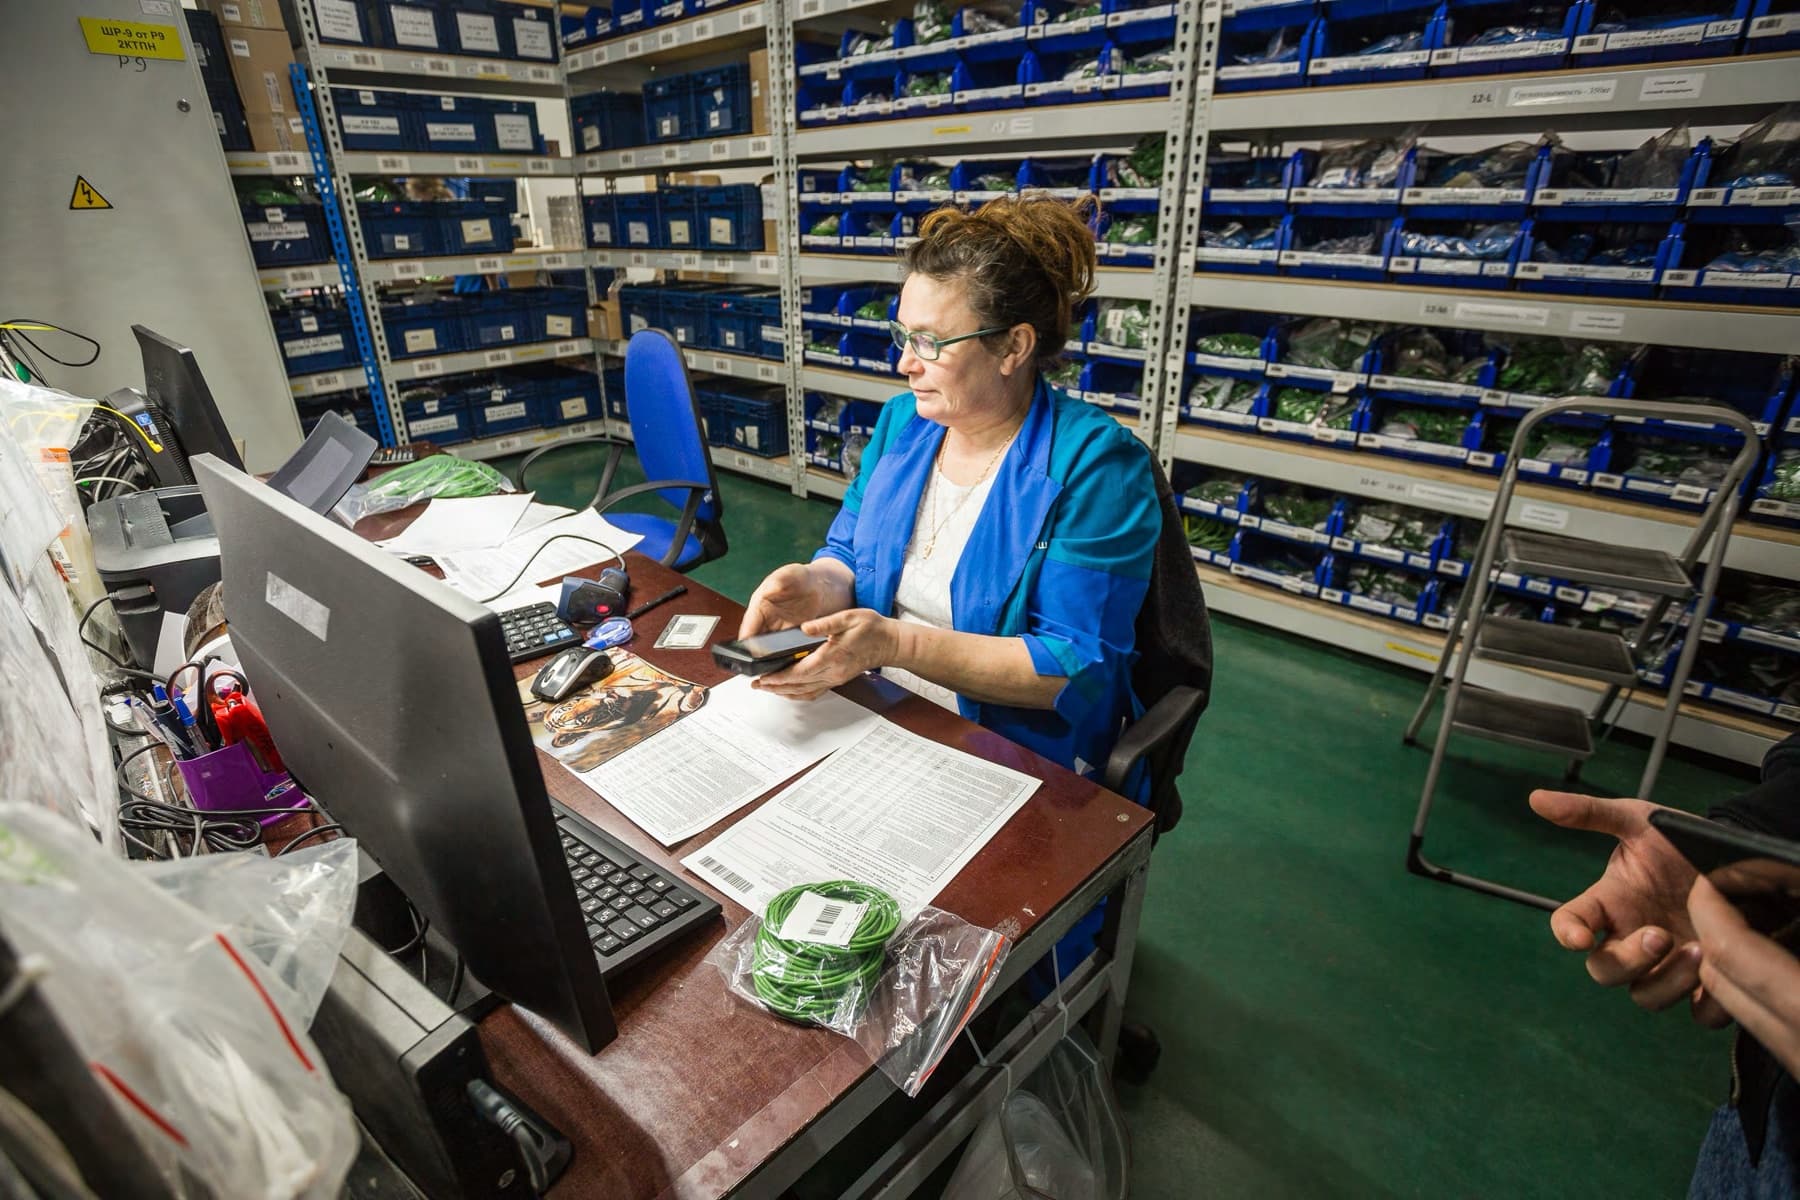
Учёт партий в ERP-системе завода
05

Контроль качества и прослеживаемость

ERP-система объединяет все производственные операции: учёт сырья и готовой продукции, планирование производства, комплектацию отгрузок. Каждая партия получает индивидуальный штрих-код, по которому в любой момент видно, кто, когда и в каких технологических режимах её изготовил — контроль качества начинается с приёмки сырья, а не с готовой детали.

У каждого сотрудника — бейдж с уникальным кодом: система выдаёт ему задание, материалы и рецептуру. По штрих-коду прослеживается весь путь детали: дата и время производства, партия материала, режим оборудования, операторы и заключение ОТК.

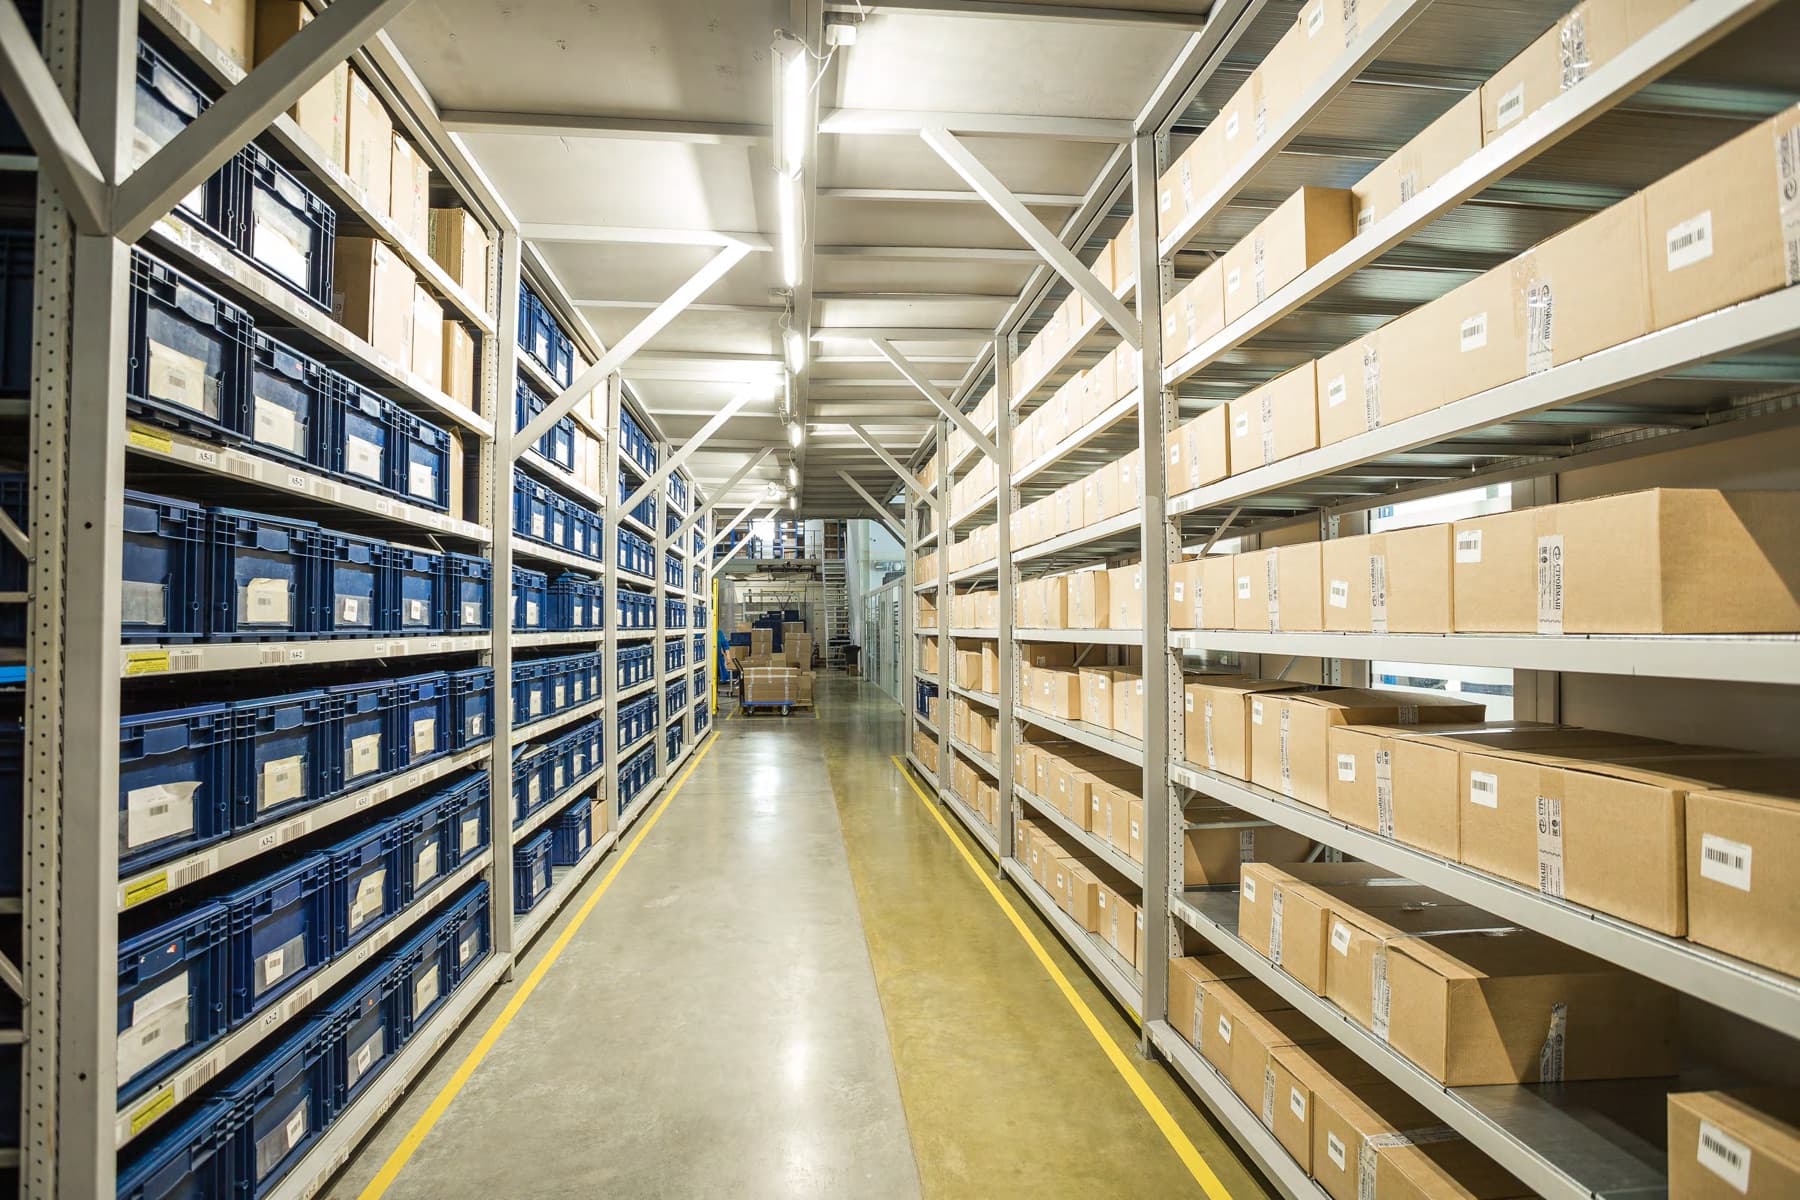
Адресный склад готовой продукции
06

Логистика: адресный склад

Готовая продукция хранится на адресном складе — ячеечное хранение, полностью интегрированное в заводскую ERP. На упаковочной линии каждая деталь получает персональный штрих-код: по нему видно, когда, на каком станке, при каких режимах, из какой партии материала и каким оператором она изготовлена.

Комплектовщики точно знают, в каком боксе какие детали находятся и какие именно нужно отправить заказчику, — отгрузка со склада в Чебоксарах занимает 1–3 рабочих дня.

Полный цикл

Всё для производства —
на территории завода.

Детали проектируются, производятся и испытываются на территории завода — и всё, что нужно для их производства, тоже: пресс-формы и оснастка проектируются и изготавливаются здесь же, на собственном парке станков с ЧПУ.

Своя оснастка

Пресс-формы и оснастка проектируются и производятся на предприятии — геометрия детали не зависит от стороннего инструментальщика.

Свой сервис оборудования

Техническое обслуживание станков и оборудования — собственными силами, без простоев в ожидании подрядчика.

Годовой резерв запчастей

Складской запас запасных частей для обслуживания станков обеспечивает бесперебойное производство с годовым резервом.

Смеси собственной рецептуры

Резиновые смеси готовятся на заводе по собственным рецептурам.

Сравнительные испытания с оригинальной деталью

Твёрдость по Шору и ресурсные испытания на аттестованном оборудовании собственной лаборатории. Протокол по конкретному артикулу — по запросу в техническую службу.

Запросить протокол по артикулу Сертификаты и качество